
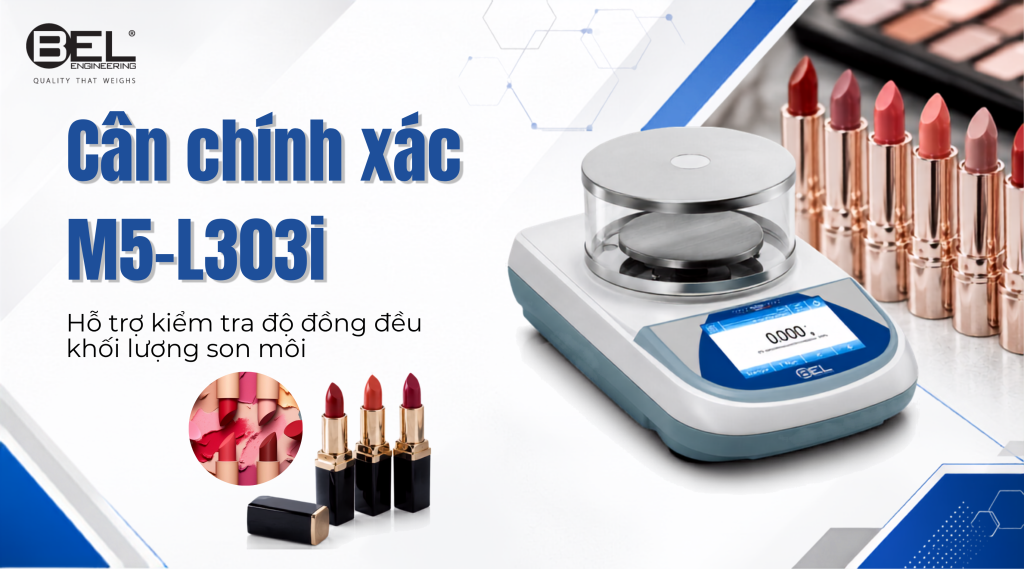
Trong sản xuất son môi, độ đồng đều khối lượng ảnh hưởng trực tiếp đến chất lượng thành phẩm. Sai lệch có thể xuất hiện từ quá trình đúc khuôn, làm nguội hoặc đóng gói.
Với phòng QC, kiểm tra khối lượng từng lô giúp phát hiện sớm những bất thường. Đây cũng là cơ sở để đánh giá tính ổn định của dây chuyền.
Cân chính xác M5-L303i là một lựa chọn phù hợp cho các phép cân kiểm tra trong phòng thí nghiệm. Thiết bị hỗ trợ đọc khối lượng với độ phân giải 0,001 g, phù hợp khi cần phát hiện những thay đổi nhỏ giữa các mẫu son.
Nguyên nhân khiến thỏi son sau khi đúc khuôn bị rỗng ruột hoặc chênh lệch trọng lượng giữa các mẻ
Hiện tượng thỏi son bị rỗng ruột thường liên quan đến quá trình đúc và làm nguội. Khi khối son nóng chuyển sang trạng thái rắn, thể tích có thể thay đổi. Nếu điều kiện làm nguội không ổn định, phần bên trong có thể hình thành khoảng rỗng.
Ngoài ra, chênh lệch khối lượng còn có thể đến từ:
- Lượng son cấp vào khuôn không đồng đều.
- Nhiệt độ nguyên liệu thay đổi giữa các mẻ.
- Khuôn chưa được gia nhiệt ổn định.
- Tốc độ rót hoặc điều kiện làm nguội không nhất quán.
- Hao hụt nguyên liệu trong quá trình sản xuất.
- Sai số của hệ thống chiết rót.
Ví dụ, một quy cách son danh nghĩa 3,5 g có thể được kiểm tra theo từng mẫu ngẫu nhiên. Nếu nhiều mẫu liên tiếp có xu hướng thấp hơn mức trung bình, QC nên kiểm tra lại hệ thống định lượng thay vì chỉ loại bỏ sản phẩm cuối cùng.
Việc cân mẫu ở nhiều thời điểm giúp doanh nghiệp nhận biết xu hướng sai lệch khối lượng. Đây là dữ liệu hữu ích để điều chỉnh quy trình trước khi sai số lan rộng sang cả lô sản xuất.
Rủi ro son bị gãy ngang, hao hụt định lượng và vi phạm quy định ghi nhãn thương mại trên bao bì
Khối lượng không ổn định không chỉ ảnh hưởng đến ngoại quan. Nó còn có thể liên quan đến độ chắc của thỏi son.
Một thỏi son có cấu trúc bên trong không đồng nhất có thể dễ gãy khi vặn lên hoặc chịu tác động cơ học. Khi đó, doanh nghiệp phải tăng tỷ lệ kiểm tra và xử lý sản phẩm lỗi.
Sai lệch định lượng cũng tạo ra một số rủi ro khác:
- Tăng lượng sản phẩm phải kiểm tra hoặc tái chế.
- Khó kiểm soát mức tiêu hao nguyên liệu.
- Làm tăng biến động giữa các lô sản xuất.
- Gây khó khăn khi đánh giá độ ổn định của quy trình chiết rót.
- Có thể ảnh hưởng đến yêu cầu về khối lượng tịnh ghi trên bao bì.
Với phòng QC, điều quan trọng không phải chỉ là một cây son đạt khối lượng. Mục tiêu là xác định độ đồng đều của cả nhóm mẫu.
Do đó, dữ liệu cân nên được lưu cùng mã lô, thời gian lấy mẫu và vị trí trên dây chuyền. Cách này giúp truy xuất nguyên nhân khi kết quả có dấu hiệu bất thường.
Kiểm soát sai số vi mô và độ đồng đều từng cây son với độ phân giải 3 số lẻ của M5-L303i
Để phát hiện sai lệch nhỏ, cân sử dụng trong QC cần có độ phân giải phù hợp. M5-L303i có độ đọc 0,001 g, phù hợp với các phép kiểm tra khối lượng cần theo dõi đến hàng miligam.
Một số thông số của cân chính xác M5-L303i gồm:
- Độ đọc: 0,001 g.
- Màn hình: LCD có đèn nền.
- Chức năng: cân, đếm, phần trăm và các chế độ ứng dụng khác.
- Kết nối: hỗ trợ truyền dữ liệu qua giao tiếp phù hợp cho nhu cầu quản lý kết quả.
Khi kiểm tra son môi, kỹ thuật viên có thể cân từng mẫu sau khi sản phẩm đã ổn định ở điều kiện quy định. Kết quả được ghi nhận theo từng cây son.
Ví dụ với mẫu danh nghĩa 3,500 g, cân có độ đọc 0,001 g có thể phân biệt các giá trị như 3,497 g; 3,501 g hoặc 3,506 g. Dữ liệu này giúp QC nhận biết mức biến động giữa các mẫu rõ hơn.
Tuy nhiên, độ đọc không đồng nghĩa với độ chính xác tuyệt đối. Trước khi sử dụng, cân cần được đặt trên bề mặt ổn định và kiểm tra điều kiện môi trường. Doanh nghiệp cũng nên thực hiện hiệu chuẩn hoặc kiểm tra định kỳ theo quy trình quản lý thiết bị.
Quy trình lấy mẫu ngẫu nhiên trên dây chuyền đóng gói và thiết lập dung sai khối lượng chuẩn cho thỏi son
Để kết quả cân có giá trị kiểm soát, quy trình lấy mẫu cần được thống nhất. Mình thường khuyến nghị doanh nghiệp xây dựng tiêu chí dựa trên quy cách sản phẩm và yêu cầu kiểm soát nội bộ. Một quy trình cơ bản có thể thực hiện như sau:
- Xác định lô sản xuất
Ghi nhận mã lô, thời gian sản xuất và quy cách son. - Lấy mẫu ngẫu nhiên
Chọn mẫu ở các thời điểm khác nhau trên dây chuyền. Không nên chỉ lấy mẫu từ một vị trí. - Ổn định mẫu trước khi cân
Mẫu cần ở trạng thái phù hợp với điều kiện kiểm tra. Tránh cân khi sản phẩm còn chịu ảnh hưởng rõ rệt của nhiệt độ sản xuất. - Đặt mẫu lên M5-L303i
Đảm bảo đĩa cân sạch và không có vật cản. Chờ số hiển thị ổn định rồi ghi nhận kết quả. - So sánh với giá trị mục tiêu
Ví dụ, sản phẩm có khối lượng danh nghĩa 3,500 g. Doanh nghiệp có thể xây dựng giới hạn kiểm soát nội bộ dựa trên tiêu chuẩn sản phẩm và năng lực dây chuyền. - Đánh giá xu hướng
Không chỉ xem mẫu đạt hay không đạt. QC nên theo dõi giá trị trung bình và độ phân tán của nhóm mẫu. - Điều tra khi có xu hướng lệch
Nếu khối lượng giảm liên tục, cần kiểm tra hệ thống chiết rót, nhiệt độ, khuôn và điều kiện vận hành.
Dung sai cụ thể không nên đặt tùy ý chỉ dựa trên độ chia của cân. Doanh nghiệp cần căn cứ vào tiêu chuẩn áp dụng, yêu cầu ghi nhãn, quy cách sản phẩm và khả năng kiểm soát của dây chuyền.
Kết luận
Cân chính xác M5-L303i hỗ trợ phòng QC kiểm tra khối lượng son môi với độ đọc 0,001 g. Dữ liệu cân giúp phát hiện biến động giữa các mẫu và theo dõi độ ổn định của quá trình sản xuất. Kết hợp cân chính xác với quy trình lấy mẫu và tiêu chí dung sai phù hợp sẽ giúp kiểm soát định lượng chặt chẽ hơn.
Liên hệ ngay với chúng tôi để được tư vấn thêm về sản phẩm!
Thương hiệu BEL Engineering đã có mặt trên thị trường Việt Nam trên 10 năm và không ngừng phát triển. Đội ngũ sửa chữa, hiệu chuẩn, bảo trì chuyên nghiệp. Liên hệ ngay: 02822209913

